 English
 中文简体
 русский
 Español

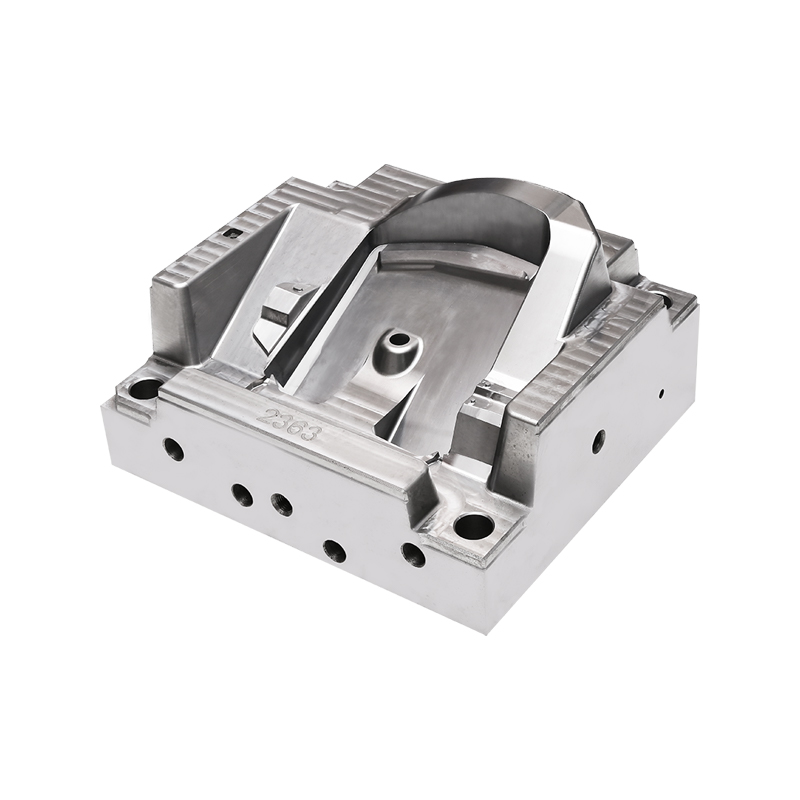
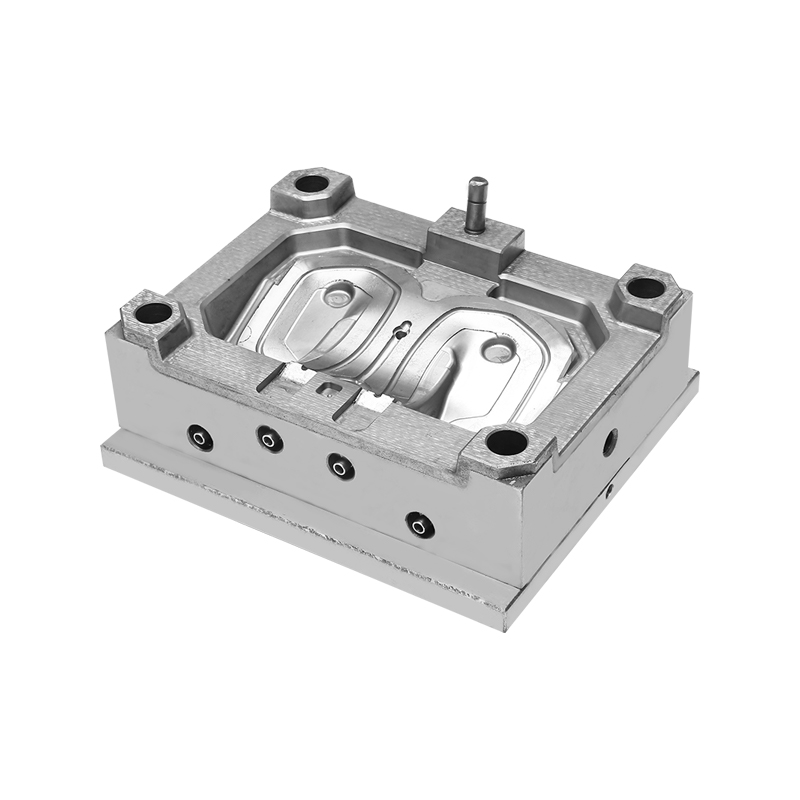
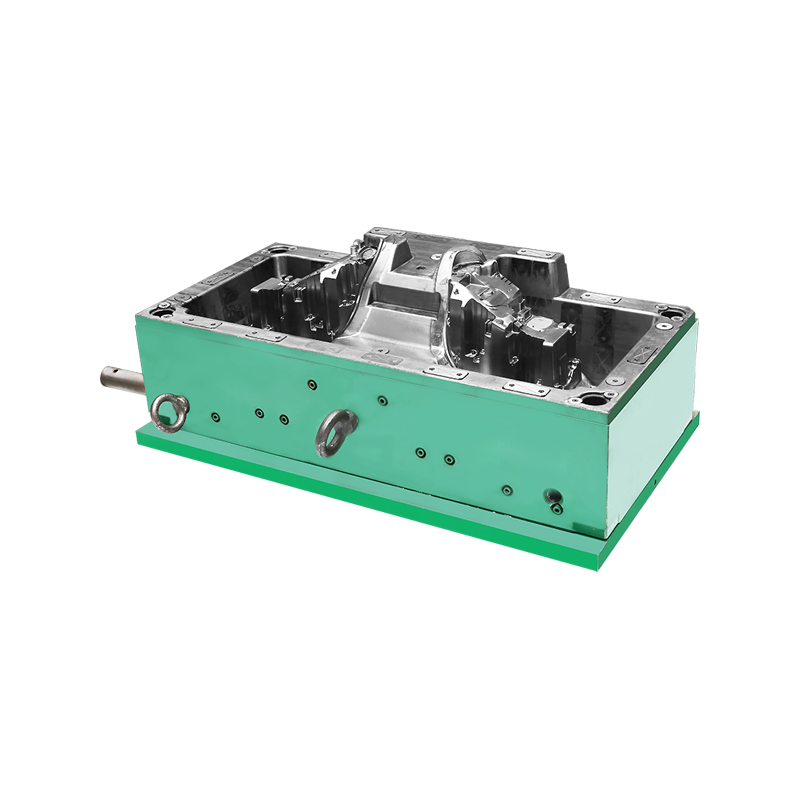
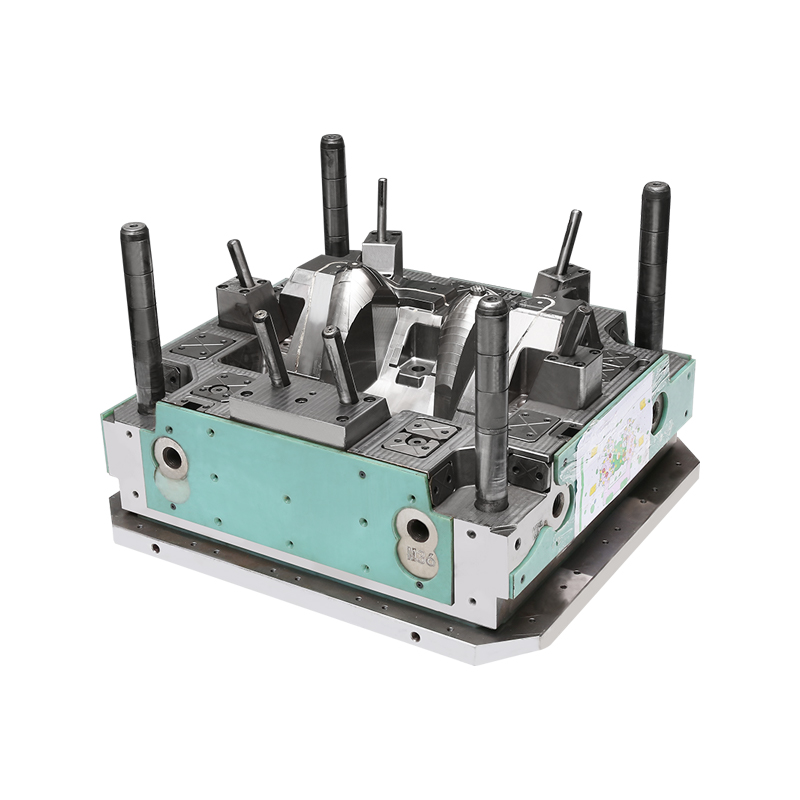
Un automóvil contiene cientos de componentes moldeados (soportes, clips, carcasas, molduras, cubiertas debajo del capó) y cada uno comienza como bolitas de plástico que se introducen en una máquina. Moldeo por inyección automotriz es el proceso que convierte esos gránulos en piezas que se ajustan, sostienen y sobreviven a la vibración.
Derretir y medir la resina
El proceso comienza en la tolva, donde los pellets caen a un barril calentado. Dentro del barril, un tornillo giratorio transporta la resina hacia adelante mientras el cizallamiento y el calor del barril la ablandan hasta fundirla. Luego, el tornillo se retrae a medida que gira, acumulando una inyección medida de plástico fundido frente a su punta. Ese volumen de disparo se establece con precisión, porque un disparo de tamaño insuficiente deja una parte corta y uno de gran tamaño desperdicia material y corre el riesgo de destellar.
El trabajo automotriz a menudo implica resinas de ingeniería (nylons rellenos de vidrio, polipropileno con cargas minerales, mezclas de ABS) elegidas por su rigidez, resistencia al calor o comportamiento al impacto. Estos materiales son más abrasivos y más sensibles a la humedad que los plásticos básicos, por lo que el secado y el control de la temperatura del barril se convierten en parte de la rutina diaria. Una fábrica que registra las condiciones de secado por material protege las propiedades mecánicas especificadas por el comprador.
Llenar la cavidad del molde
Con el disparo listo, el tornillo avanza y empuja la masa fundida a través del bebedero, los canales y las compuertas hacia la cavidad. La velocidad de inyección es un parámetro clave: demasiado lenta y la masa fundida se enfría antes de llegar al otro extremo de la cavidad, lo que produce disparos cortos; demasiado rápido y el material puede salir disparado, atrapar aire o degradarse.
El moldeo por inyección automotriz utiliza con frecuencia herramientas de múltiples cavidades o moldes familiares que producen varias piezas relacionadas en un ciclo. La ubicación de la puerta en estas herramientas es una decisión de diseño que afecta la ubicación de la línea de soldadura, la estabilidad dimensional y la apariencia estética. Los compradores que revisan el diseño de una herramienta se benefician al preguntar dónde se ubican las compuertas y por qué, ya que la posición de las compuertas determina tanto la resistencia de la pieza como la calidad de la superficie.
Enfriamiento: dónde se decide el tiempo del ciclo
Los canales de enfriamiento recorren el molde para extraer el calor del plástico. La eficiencia de esta eliminación de calor determina el tiempo del ciclo y el tiempo del ciclo determina el costo. Las piezas con secciones de pared desiguales se enfrían a diferentes velocidades, y ese diferencial produce deformación si el diseño de las herramientas y el enfriamiento no lo tienen en cuenta.
Para los componentes automotrices, la deformación es una preocupación práctica porque un soporte que se arquea no se asienta correctamente durante el ensamblaje. Los diseñadores de herramientas abordan esto mediante diseños de enfriamiento conformes, deflectores y una cuidadosa colocación de las puertas. Los compradores pueden preguntar cómo un proveedor valida la planitud de las piezas moldeadas y qué hace cuando una pieza se sale de la tolerancia a lo largo de una serie de producción.
Fuerza de sujeción y selección de la máquina
La abrazadera mantiene el molde cerrado contra la presión de inyección. La fuerza de sujeción debe exceder la fuerza de separación generada dentro de la cavidad, o la herramienta se abrirá ligeramente y se formará una rebaba. La selección de la máquina se basa en el tamaño de la pieza y el área proyectada: un componente plano grande exige más fuerza de sujeción que un soporte compacto.
Los compradores que evalúan la capacidad de un proveedor pueden preguntar qué tonelaje de máquinas manejan sus piezas y cómo la fábrica combina las herramientas con las prensas. Un proveedor que dirige cada trabajo a una máquina del tamaño adecuado evita los dos modos de falla: prensas de gran tamaño que utilizan herramientas pequeñas y prensas de tamaño insuficiente que se esfuerzan al límite.
Comprender estas etapas brinda a los compradores un vocabulario para conversar con los moldeadores. Moldeo por inyección automotriz es un proceso de variables controladas, y una fábrica que puede explicar sus configuraciones, sus decisiones sobre herramientas y sus rutinas de manejo está describiendo cómo entrega piezas que se ensamblan sin reelaboración.