 English
 中文简体
 русский
 Español

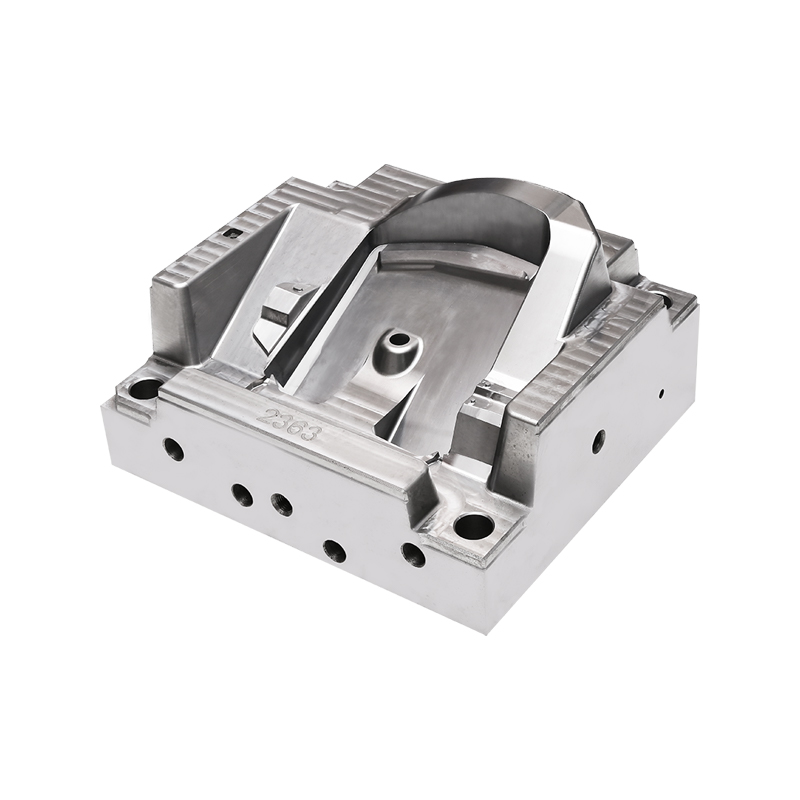
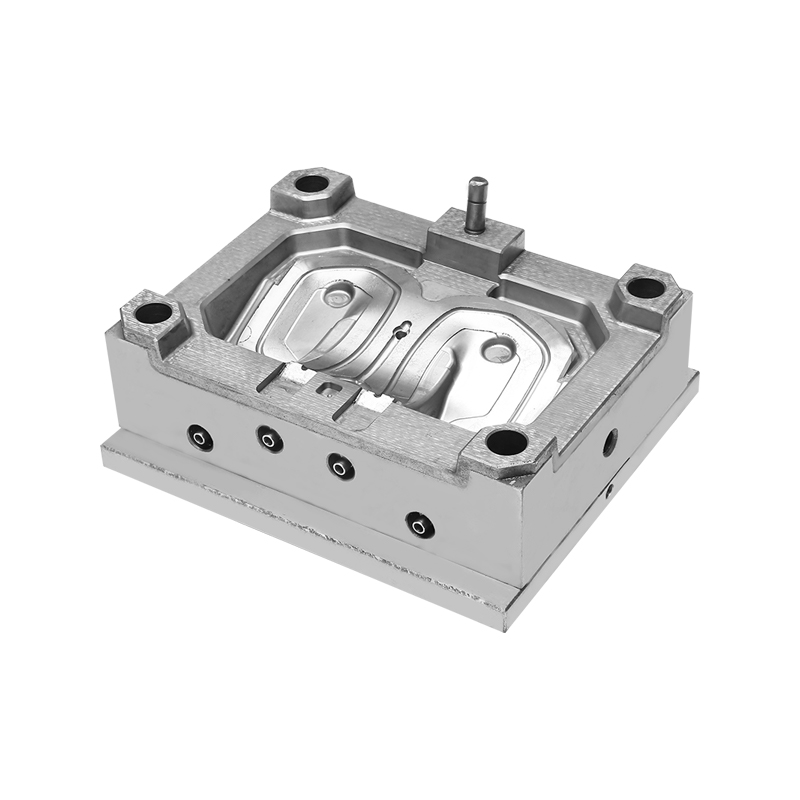
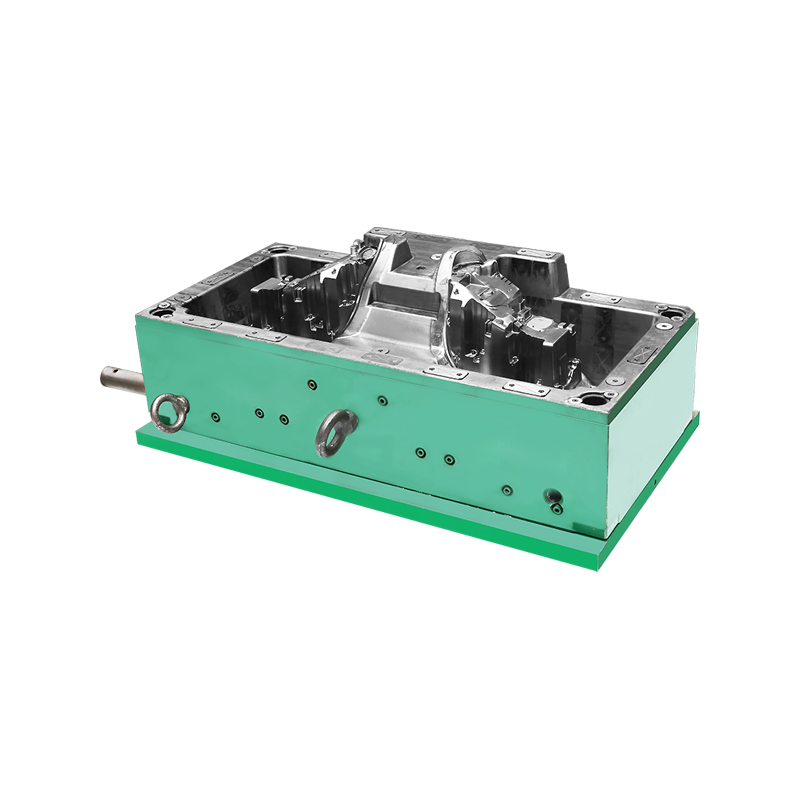
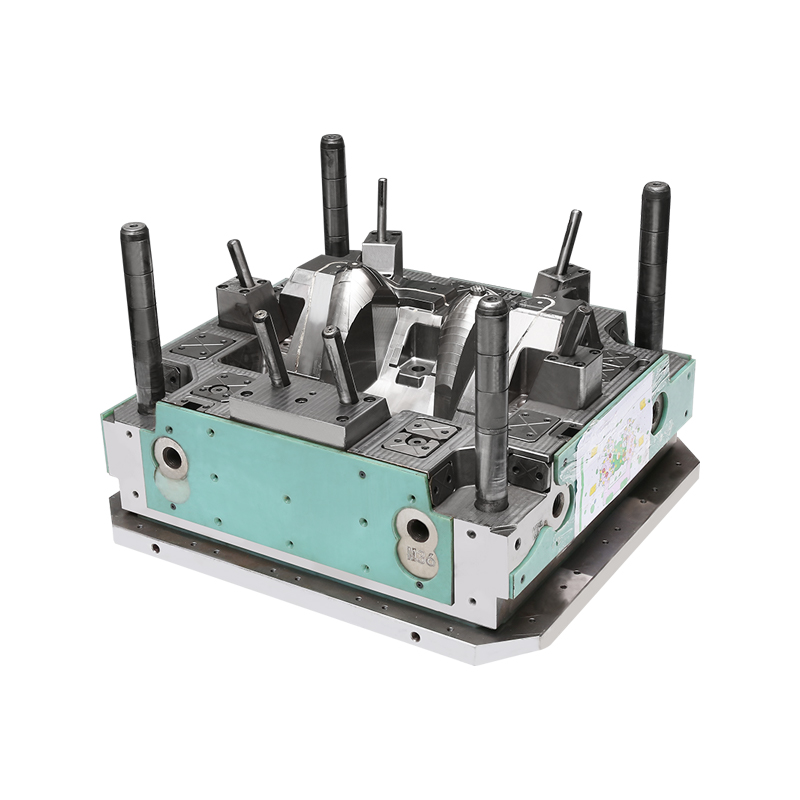
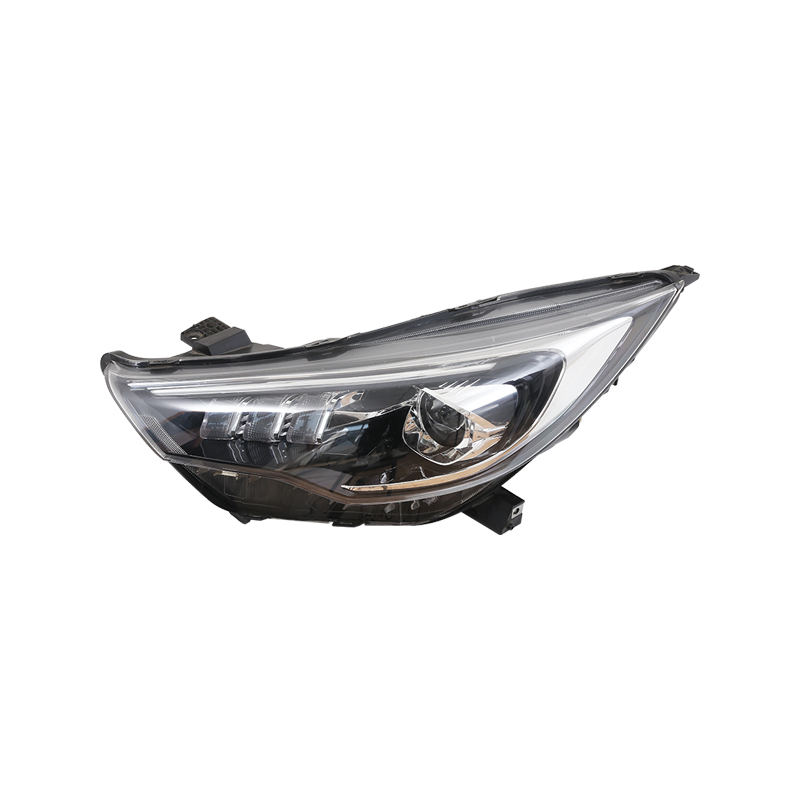
Molde de lámpara automática Las herramientas forman las carcasas y lentes de plástico utilizadas en los sistemas de iluminación de vehículos. Las fábricas mecanizan estos moldes de precisión a partir de acero endurecido para que puedan soportar ciclos repetidos de inyección de policarbonato o resinas acrílicas. La producción se centra en la precisión de las cavidades, la eficiencia de enfriamiento y el acabado de superficies que entregan piezas ópticas consistentes para líneas de ensamblaje de automóviles. Los equipos se centran en el control dimensional y el flujo de materiales que mantienen la producción alineada con los cronogramas de los proveedores.
Materiales seleccionados para el molde de lámpara automática
Los grados de acero para herramientas forman el cuerpo principal de un molde de lámpara para automóvil porque resisten el desgaste bajo altas presiones y temperaturas de inyección. Los bloques reciben un tratamiento térmico para alcanzar la dureza necesaria para tiradas de producción largas. Los recubrimientos superficiales o el pulido mejoran las propiedades de liberación y reducen la fricción cuando las piezas de plástico salen despedidas de las cavidades. Los canales de enfriamiento perforados en el acero hacen circular agua o aceite para controlar el calor durante cada ciclo.
Los insertos fabricados con la misma familia de acero manejan texturas de lentes o características de montaje complejas. Estos insertos permiten cambios en áreas específicas sin reemplazar toda la base del molde. Los proveedores entregan acero con dureza y uniformidad certificadas para que los centros de mecanizado puedan mantener tolerancias estrictas en las superficies de la cavidad. La combinación de base de acero e inserciones respalda un rendimiento estable en diferentes diseños de lámparas.
Elementos de diseño en moldes de lámparas para automóviles
El diseño de las cavidades determina cuántas carcasas de lámpara o lentes se forman en una sola toma. Las configuraciones de cavidades múltiples aumentan la producción y mantienen idéntica la geometría de la pieza. Las superficies del núcleo y la cavidad incluyen texturas ópticas que crean los patrones de reflexión o difusión de luz necesarios. Los sistemas de canal caliente entregan resina fundida de manera uniforme a cada cavidad, lo que limita el desperdicio de material y mejora el equilibrio del llenado.
Los sistemas de expulsión utilizan pasadores o placas colocados para liberar piezas sin marcar superficies ópticas críticas. Las funciones de alineación mantienen las dos mitades del molde coincidentes para que el espesor de la pared se mantenga uniforme. Los equipos de diseño ajustan estos elementos según la forma específica de la lámpara y el grado de resina, asegurando que el molde para lámpara automática coincida con los requisitos de ensamblaje posteriores.
Mecanizado y montaje de moldes para lámparas de automóviles.
Los centros de mecanizado CNC cortan los bloques de acero según dibujos detallados de las cavidades. Los electrodos para el mecanizado por descarga eléctrica dan forma a detalles finos que las herramientas de corte no pueden alcanzar. Después del mecanizado desbaste, las superficies se pulen para lograr la claridad necesaria para las lentes transparentes. Los circuitos de refrigeración reciben una perforación final y una prueba de presión antes de que se monten las mitades del molde.
Las estaciones de montaje montan colectores de canal caliente, sensores de temperatura y componentes de expulsión. Los trabajadores verifican la alineación y la fuerza de sujeción para que el molde funcione sin problemas en las máquinas de inyección. Las pruebas confirman que la resina llena las cavidades por completo y que las piezas se liberan limpiamente. Estos pasos preparan el molde de lámpara para automóvil para su uso continuo en la producción de piezas de automóviles.
Ajustes prácticos durante las corridas de producción
Los operadores ajustan la velocidad de inyección, la presión y el tiempo de enfriamiento según las características del lote de resina. Cambiar los juegos de insertos permite que la misma base de molde produzca diferentes patrones de lentes o variantes de carcasa. El control de temperatura en el canal caliente mantiene el flujo de material constante desde el primer disparo hasta el último. Estos ajustes se mantienen dentro de las ventanas de proceso establecidas, por lo que los tiempos de los ciclos siguen siendo predecibles.
Las estaciones de inspección verifican el peso de las piezas, la claridad óptica y las dimensiones críticas después de cada turno. La retroalimentación de estas comprobaciones orienta a realizar ajustes menores en la presión de empaque o el flujo de enfriamiento. La documentación de cada ajuste respalda la trazabilidad para los clientes automotrices que requieren registros de procesos detallados. Este enfoque estructurado mantiene Molde de lámpara automática producción alineada con el volumen y la calidad esperados por los socios de componentes de vehículos.